应用文章

橡胶成型技术

橡胶的加工工艺过程主要是解决塑性和弹性矛盾的过程,通过各种加工手段,使得弹性的橡胶变成具有塑性的塑炼胶,再加入各种配合剂制成半成品,然后通过硫化使具有塑性的半成品又变成弹性高、物理机械性能好的橡胶制品。
橡胶成型技术概述
橡胶的加工工艺过程主要是解决塑性和弹性矛盾的过程,通过各种加工手段,使得弹性的橡胶变成具有塑性的塑炼胶,再加入各种配合剂制成半成品,然后通过硫化使具有塑性的半成品又变成弹性高、物理机械性能好的橡胶制品。
当前应用于生产的主要有三种成型硫化方法:模压法、移模法(传递模法)和注射法。目前3种成型工艺都在使用,但O形橡胶密封圈生产采用较多的仍为模压成型工艺,传递成型和注射成型工艺相对较少。
橡胶制品成型是胶料交联与按序成型的过程,如何适当地选择成型方法,应综合考虑橡胶制品的精度要求及批量的大小等实际情况。
模压成型技术
橡胶模压工艺(rubber mould technology)将混炼胶坯置于模型中,用平板硫化机在规定的时间、压力、温度条件下的压制工艺。其产品称橡胶模压制品。
模压成型工艺需要的成型压力较其他工艺方法高,它属于高压成型。要求模压成型的模具具有高强度、高精度、耐高温。
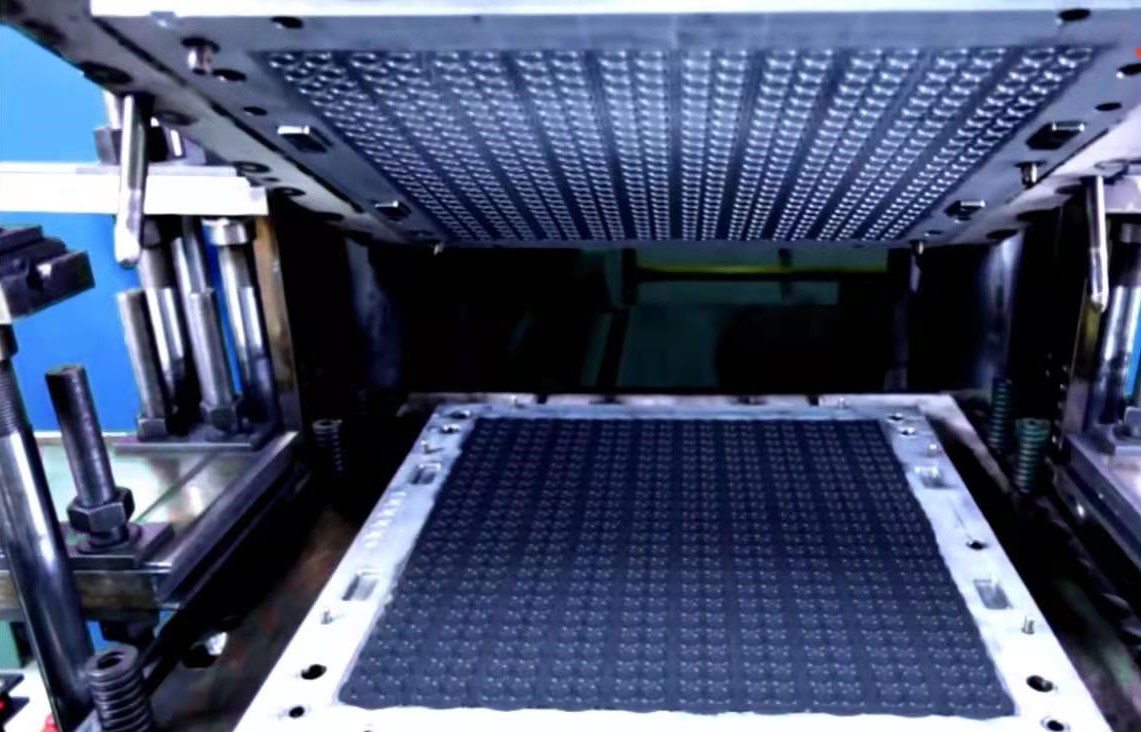
常用模压方法来制造某些形状复杂如皮碗、密封圈的橡胶制品,借助成型的阴、阳模具将胶料放置在模具中加热成型。
模压成型优点:
- 模压成型中的高温硫化工艺,保证制品最佳的综合性能。
- 制品的内应力低,翘曲变形小,机械性能较为稳定。
- 制品的收缩率小且重复性较好。产品尺寸精度高,表面光洁。
- 能一次成型结构复杂的制品。
- 规模化生产,价格相对低廉。
- 生产效率高,适合大批量生产。
- 适宜多品种小批量生产。
模压成型缺点:
- 不适合对存在凹陷、侧面斜度或小孔等的复杂制品采用模压成型。
- 对有很高尺寸精度要求的制品(尤其对多型腔模具),该工艺有所手短。
- 整个制作工艺中的成型周期较长,对工作人员有着较大的体力消耗,易出人为差错。
- 制品的飞边较厚,去除飞边的工作量大。
- 橡胶制品的质量受胶坯的预成型质量、加料方法、压力方法的影响。

传递成型技术
传递模法(transfermoulding)又称传递成型或注压成型。热固性塑料的一种成型方法,模塑时先将模塑料在加热室加热软化,然后压入已被加热的模腔内熟化成型。
制造热固性塑料制品常用的塑料加工方法,也用于橡胶加工。用于橡胶加工时,橡胶料(可以先行预热)在加料室内加热、熔融,再在加压下进入加热的闭合型腔内,经过固化后(或硫化),脱模即得制品。
传递模塑与模压相仿,都借助于压机,但又有注射成型的特点,模具设有浇口和流道。
传递成型优点:
- 制品性能均匀,尺寸准确,质量高。
- 能模塑带有精细或易碎嵌件和穿孔的制品,并且能保持嵌件和孔眼位置的正确。
- 制品废边少,可减少后加工量。
- 模具的损耗较小。
传递成型缺点:
- 这种方法要求热固性材料,用于橡胶制品加工时,胶料必须流动性好,硫化快。
- 模腔、浇口、流道中剩余料无法回收,原材料损耗稍高。
- 模具费用较大。
注射成型技术
注射成型(Injection Molding )是指有一定形状的模型,通过压力将融熔状态的胶体注入模腔而硫化成型。
工艺原理是:将固态的塑胶按照一定的熔点融化,通过注射机器的压力,用一定的速度注入模具内,模具通过水道冷却将塑胶固化而得到与设计模腔一样的产品。主要用于热塑性塑料的成型,也可用于热固性塑料的成型。
注射O形橡胶密封圈适用于橡胶硬度不高,流动性较好的橡胶材料,但大直径O形橡胶密封圈采用注射成型工艺却很少,尤其直径超过500mm的O形橡胶密封圈。
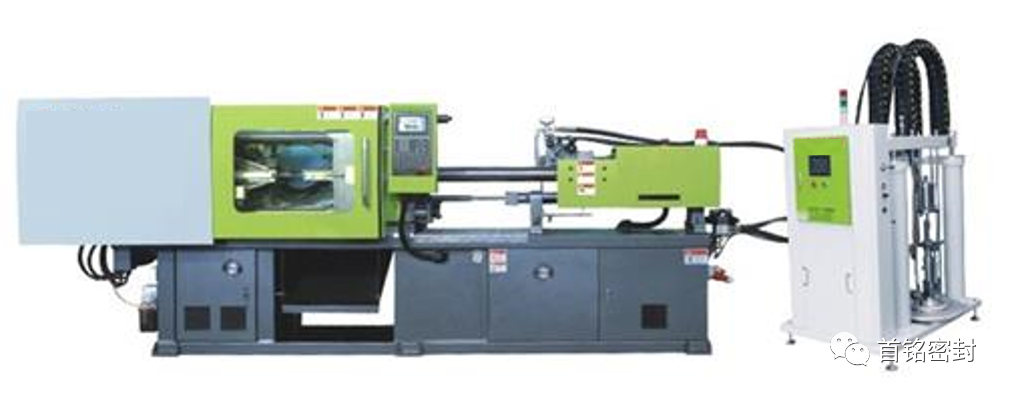
注塑成型优点:
- 减少飞边,节省胶料。
- 操作方便,劳动强度低,机械化和自动化程度高。
- 相较于模压成型,生产效率高,提高生产效率4~7倍、简化工艺,减少操作人员数量。
- 避免了产品成型前人工操作所带来的产品品质偏差。
提高制品的均匀性、稳定性、尺寸精确性和合格率。
注塑成型缺点:
- 温度的影响在较高的模温下制品中聚合物大分子松弛过程较快,分子取向作用和内应力都会降低。
- 开模缩列及易出现气泡、疏松、凹缩、花纹等外观缺陷。
- 胶料必须流动性好,硫化快,易产生因胶料的流动汇性差而不能充分的流动,从而使胶料在流动汇合处不能完全融合。
- 注胶量不足和接头痕迹。
- 模腔、浇口、流道中剩余料无法回收,故原材料单耗稍高。
- 模具费用较大。